船舶除锈除漆
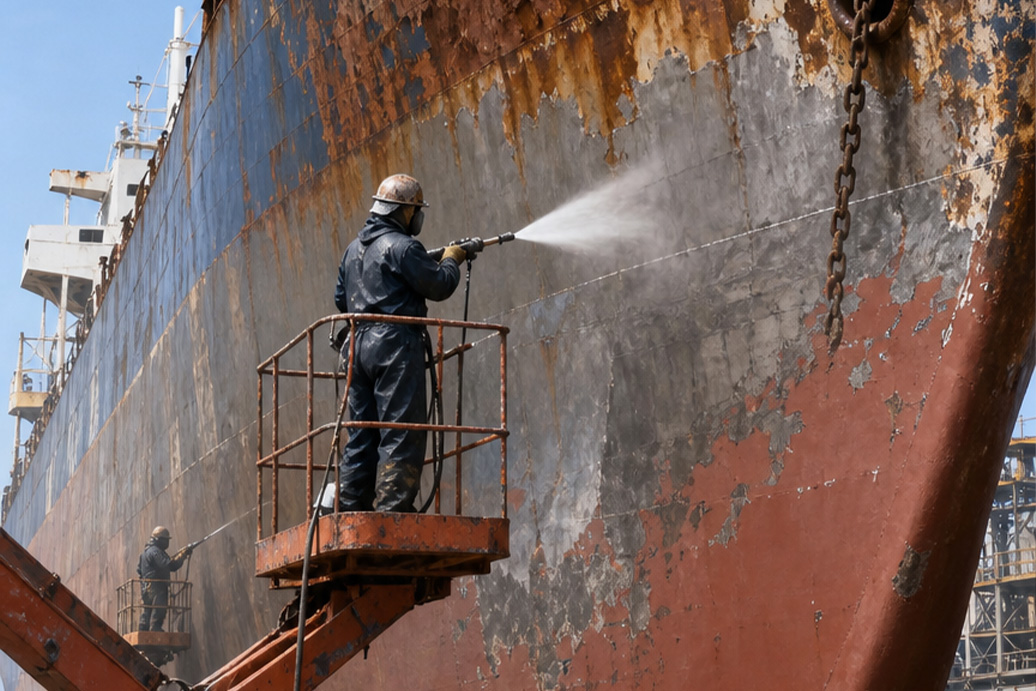
船壳与压载舱长期浸没在海水中,涂层老化后出现锈蚀、起皮、海生物附着,进坞修理时必须彻底清除旧涂层与锈层才能重新涂装。传统干喷砂会产生大量含尘废气与废弃磨料,在环保管控趋严的船厂已越来越难实施。超高压水射流除锈除漆不产生粉尘、不嵌入磨料、可直接回收废渣,是更清洁的替代工艺。
PAIN POINTS
船坞除锈的现实约束
船舶坞修工期紧、环保要求高、表面处理等级不能降。既要达到涂装前要求的除锈等级与粗糙度,又要控制粉尘与废弃物,还要赶住坞期。
-
干喷砂粉尘与废砂处置
喷砂会产生大量含硅粉尘,作业人员需全套防护,废气排放受环保监管。废弃磨料属固废,处置成本与合规压力逐年上升。
-
海生物与厚涂层叠加
船底附着藤壶、牡蛎等硬壳海生物,外层还有多层旧防污漆。不同附着物需要的压力与喷嘴形式差别很大,需分级处理。
-
除锈等级不能降
涂装前表面需达到 Sa2.5 且具备一定粗糙度锚固力,处理等级不够会导致新涂层短期内再次脱落,返工成本极高。
-
坞期固定、不能延期
船坞资源紧张,坞期一旦确定就要在此窗口内完成除锈、涂装、检验全流程,设备必须保证连续高强度作业的稳定性。
PROCESS
标准作业流程
四个阶段循序渐进,每一步都有明确的输入条件与验收标准,不做拍脑袋施工。
-
STEP 01
船体分区与等级评估
按船壳、平底、舷侧、压载舱分区,评估各区域锈蚀等级(A–D 级)与旧涂层附着状况,划分优先作业顺序。
-
STEP 02
海生物粗清除
对藤壶、牡蛎等硬质海生物先用低压高流量或机械方式做粗清除,避免直接上高压造成局部过度点蚀。
-
STEP 03
超高压水射流除锈除漆
分区推进,压力按旧涂层厚度与锈蚀程度调节,枪手沿固定间距匀速移动,保证处理均匀无遗漏。
-
STEP 04
冲洗与等级验收
用清水冲洗掉松散物与盐分,待表面干燥后按 Sa2.5 标准做目视与粗糙度验收,合格区域应及时涂装防止返锈。
ADVANTAGES
方案核心优势
-
粉尘排放降低 90% 以上
以水为介质,无含硅粉尘飞扬,作业区能见度好,可显著减少对周边环境与船厂其他工位的影响,也降低作业人员的呼吸防护负担。
-
无嵌入式磨料残留
喷砂的磨料颗粒可能嵌入钢材表面,成为后期锈蚀起点。水射流不留残留物,冲完即是干净基材,新涂层附着力更可靠。
-
可达 Sa2.5 除锈等级
正确配置压力与喷嘴后,表面处理质量可满足涂装前 Sa2.5 要求,并通过粗糙度检测确认具备足够锚固力。
-
废渣可集中回收
旧漆渣与锈渣随水流汇集,可通过围挡与吸渣装置集中收集,避免散落污染坞底,也便于按固废规范处置。
-
连续作业稳定
船坞作业强度大、时间长,机组需长时间连续运行。我们的大流量机型在设计上按连续工况配置,减少中途停机维护。
-
涂装衔接顺畅
冲洗完成后表面只需自然干燥或简单吹干即可进入涂装工序,与后续喷涂作业衔接顺畅,有利于压缩坞期。
PARAMETERS
工况与压力配置对照
下表为常规配置参考,实际压力需结合现场勘查结果与材质耐受度最终确认。
| 作业区域 | 典型情况 | 推荐压力 | 配置说明 |
|---|---|---|---|
| 船底平底区 | 硬壳海生物 + 多层防污漆 | 1500 – 3000bar | 大流量机型 + 粗清除后精处理 |
| 舷侧水线区 | 交替干湿,锈蚀较重 | 1500 – 2500bar | 分区推进,注意涂层厚度差异 |
| 压载舱内壁 | 密闭空间,锈层厚 | 1500 – 3000bar | 三维旋转喷头 + 通风除湿配合 |
| 甲板与舱盖 | 锈斑 + 旧漆起皮 | 700 – 1500bar | 中压段清洗,局部手工补处理 |
| 上层建筑外壁 | 薄涂层、注意铝材 | 300 – 700bar | 低压段清洗,避免损伤铝基材 |
EQUIPMENT
本场景推荐设备
-
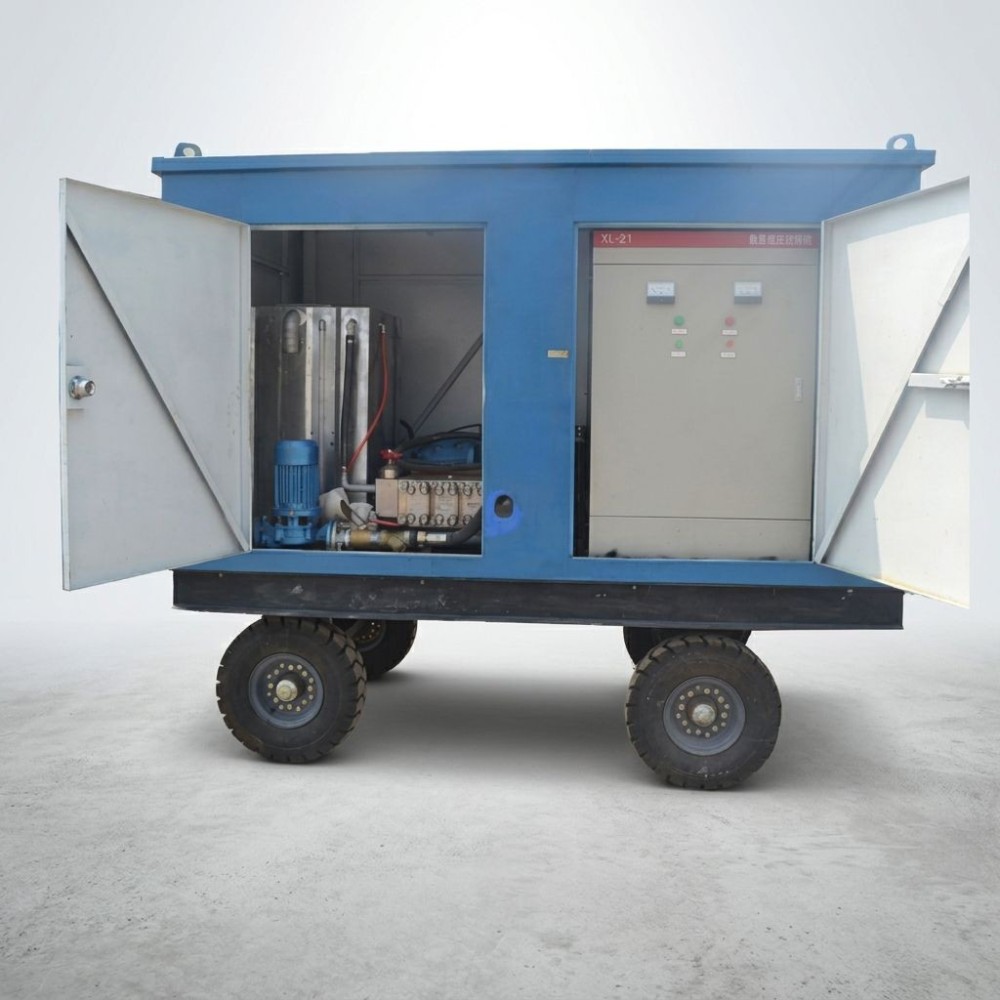
大流量船用高压清洗机
大流量船用高压清洗机,冷水型,适配船厂、海上盐雾潮湿工况,耐腐蚀机架,大流量柱塞泵,出水充沛,可长时间连续作业。用于船体海生物清除、甲板油污清洗、船壳除锈除旧漆、货舱残料冲洗、锚链、机舱设备除垢;可选电机 / 柴油动力,压力流量可定制,配套加长高压软管、多规格喷嘴,河南东利清洗设备源头工厂。
查看详情 -
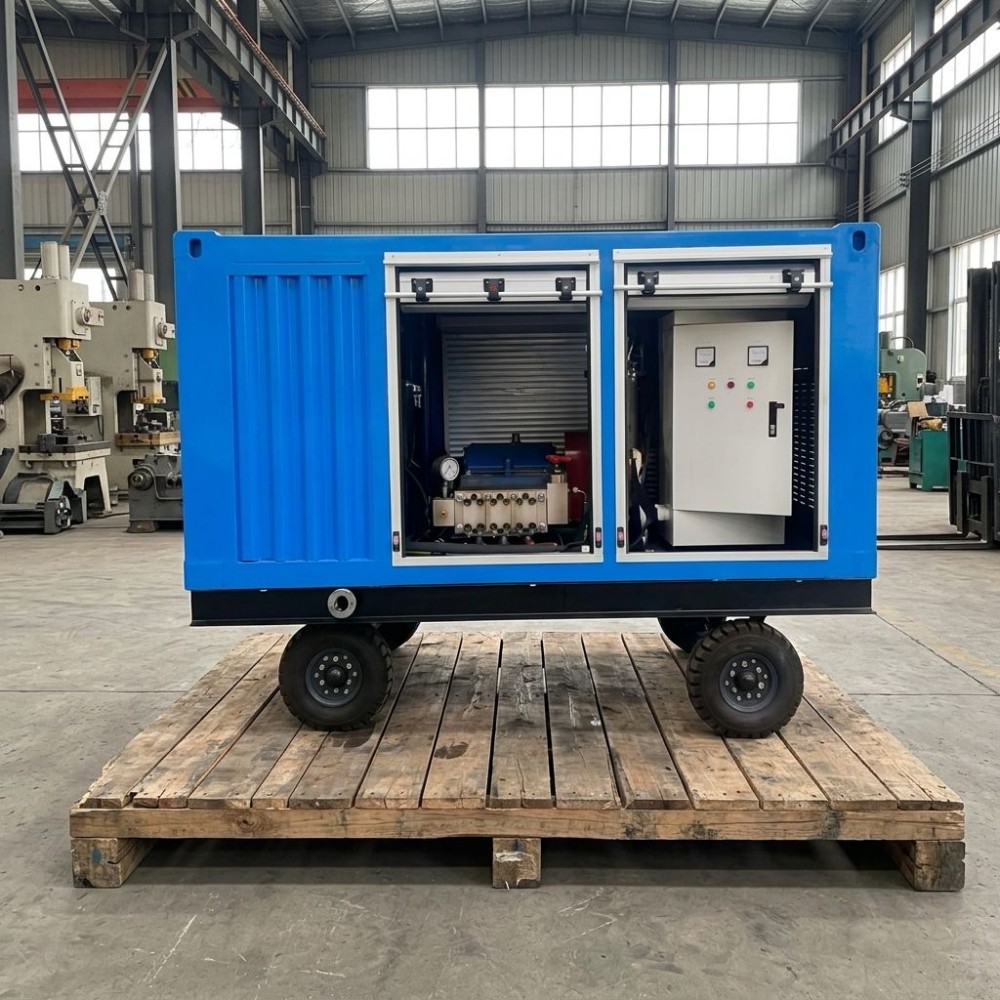
船厂除锈高压清洗机
船厂除锈高压清洗机,超高压冷水机型,采用工业曲轴柱塞泵,耐盐雾机架,适配船厂、码头高盐潮湿环境。高压水射流剥离船体铁锈、旧油漆、海藻贝类海生物,无粉尘污染;电机 / 柴油动力可选,可长时间连续作业,用于船壳、甲板、货舱、锚链除锈清洗,河南东利清洗设备源头工厂。
查看详情 -
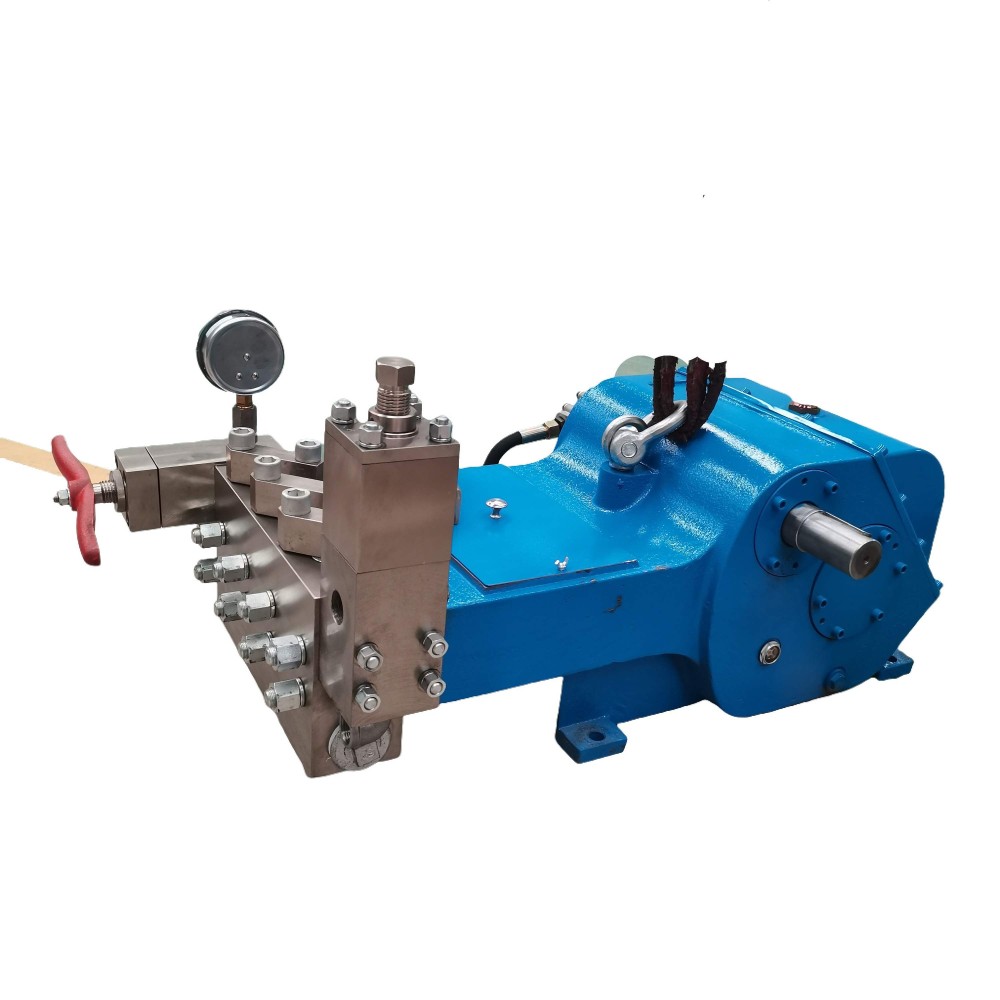
船舶清洗高压泵
直流金属三缸泵,功率 55kw,压力 500bar,转速 1400rpm,流量 50-85Lpm。金属泵体坚固耐磨,持续高压输出,专为船舶船体清洗、海生物清除、除锈除漆等商用船务清洗工况。
查看详情
FAQ
关于「船舶除锈除漆」的常见问题
-
水射流除锈能达到喷砂的效果吗?在正确配置压力与喷嘴的前提下,表面处理质量可达到涂装前要求的 Sa2.5 等级。与喷砂的差别主要在锚固粗糙度纹理形态上,实际涂装附着力需按涂料厂商要求做验证。
-
会不会把钢板洗薄或者打出坑?不会。规范作业时枪手保持匀速与固定间距,压力按区域锈蚀程度调节。只有在同一位置长时间停留才可能造成局部过蚀,这属于操作规范问题,可通过培训与作业规程避免。
-
作业用水量大吗?用水量与机组流量相关,通常大流量机型耗水较高,但相比喷砂省去了磨料消耗。废渣回收后清水可循环使用,综合耗水量可控制。
-
坞期能压缩吗?除锈是坞修的关键路径工序。水射流工艺省去了磨料准备与清运环节,工序切换更快,同时处理完的区域可立即进入涂装,有利于整体工期压缩。
-
除锈一定要进坞吗?不一定。坞内作业条件最好,能全船展开;但对水线以上的区域(舷侧上部、甲板、上层建筑),在靠泊状态下配合高空车或绳索也能施工,适合小面积修补或坞期外的局部处理。
-
除锈后多久必须涂装?这很关键。水射流处理后的钢板表面活性高,暴露在海洋大气中很快会返锈,通常要求在 4 小时内完成第一道底漆,潮湿或盐雾环境下时间还要更短。所以除锈与涂装要按分区分段流水组织,不能全线除完再涂。
-
与传统喷砂相比工期如何?水射流省掉了磨料采购、堆放、回收清运和废砂处置几个环节,工序衔接更紧。同等面积下湿作业的净处理速度略慢于喷砂,但省去的辅助工时往往能把总工期追平甚至缩短,具体要看船型和作业面组织。
-
除锈产生的废渣怎么回收?船上作业一般用围挡配合集渣布,把剥离的锈渣和旧漆集中兜住后统一收集。需要特别注意旧防污漆可能含重金属,要按港口危废管理要求处置。相比喷砂,水射流没有磨料残留,回收与清运压力小很多。
选择东利清洗设备
把现场条件告诉我们,剩下的交给我们
联系我们